Дискусия относно методите за обработка на детайли с висока{0}}прецизност

I. Избор на суровини и контрол на предварителната-обработка
Ядрото на високо{0}}прецизното качество на машинната обработка на частите за щамповане зависи от качеството на суровините. Основните практически контролни точки са следните: Дайте приоритет на използването на стомана с висока -якост, неръждаема стомана 304 и алуминиева сплав 6061, които притежават стабилни механични свойства и отлична пластичност. Това осигурява равномерна деформация на материала по време на щамповане и елиминира дефекти като пукнатини и изкривяване. При пристигането суровините трябва да бъдат тествани за механични свойства и еднаквост на дебелината. Отклонението на дебелината трябва да се контролира в рамките на ±0,015 mm и не трябва да има включвания или порьозност. За повърхността на материала отгряването може да елиминира вътрешния стрес или обработката на покритие може да подобри повърхностното покритие. Грапавостта на повърхността трябва да се контролира в рамките на Ra по-малко или равно на 0,6 μm. Това удължава живота на матрицата и намалява съпротивлението на триене по време на щамповане, полагайки основата за подобрена точност на обработка.
II. Практическа оптимизация на параметрите на процеса на щамповане
При високо{0}}прецизното щамповане точният контрол на параметрите на процеса е в основата на постигането на ефективно формоване. Конкретните операции са както следва: Въз основа на размера на детайла, материала и изискванията за формоване, регулирайте силата на щамповане, скоростта на щамповане, хлабината на матрицата и условията на смазване чрез пробни експерименти за формоване. Избягвайте теоретични числени симулации и се уверете, че параметрите съвпадат точно с действителното производство. Контролирайте отклонението на силата на щамповане в рамките на ±2%. Регулирайте скоростта на щамповане на 25-100 удара/минута в зависимост от сложността на частта, като избягвате прекомерната скорост, причиняваща материални щети, и прекалено бавната скорост, засягаща ефективността на производството. Задайте хлабината на матрицата на 4%-7% от дебелината на материала, с отклонение, по-малко или равно на 0,002 mm, прецизно контролиране на изрязването и точността на формоване. Изберете специализирани смазки: смазки за екстремно налягане за щамповане на стомана с висока якост и незалепващи емулсии за щамповане на алуминиеви сплави за намаляване на триенето между матрицата и детайла, гарантирайки качество на повърхността на продукта и стабилност на размерите.


III. Приложение на CNC оборудване и интелигентни системи за управление
Високо{0}}прецизното щамповане изисква усъвършенствано CNC оборудване и интелигентни системи за управление. Основните точки на практическо приложение са както следва: Използването на напълно серво{2}}задвижвана високо-прецизна CNC щанцова преса, съчетана със серво задвижваща технология, постига прецизно позициониране на хода на плъзгача и позицията на щамповане, с точност на позициониране По-малка или равна на 0,001 mm, подобряваща повторяемостта и стабилността на обработката и постигайки степен на консистенция на партидното производство, по-голяма или равна до 99,8%. Въвеждането на интелигентна система за управление включва инсталиране на сензори за изместване и налягане в ключови части на щанцовата преса за наблюдение на параметрите на щамповане и състоянието на формоване на детайла в реално време. Анализът на големи данни позволява предупреждения за грешки и навременно отстраняване на проблеми като засядане на матрицата и отклонения на параметрите. Едновременно с това системата може автоматично да оптимизира параметрите на процеса въз основа на производствените данни, намалявайки ръчната намеса и подобрявайки надеждността и производствената ефективност на процеса на щамповане.
IV. Практически иновации в дизайна и производството на матрици
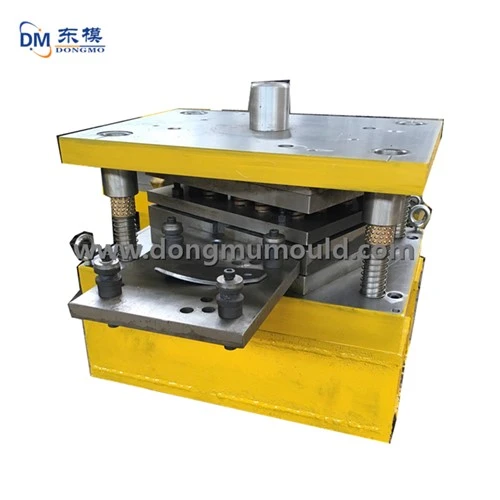
Като основен носител на обработката на щамповане, дизайнът и производствената прецизност на формата директно определят качеството на крайния продукт. Основните моменти на практическата иновация са следните: Материалът на матрицата използва стомани за студена обработка като Cr12MoV и SKD11, които са подложени на вакуумно охлаждане + дълбоко криогенно третиране + ниска-температурно темпериране, с твърдост, контролирана при HRC58-62, за да се осигури висока твърдост, висока устойчивост на износване и равномерна топлинна обработка без пукнатини. С помощта на CAD 3D моделиране и FEA технология за анализ на крайни елементи, потокът на материала, напрежението на матрицата и деформацията по време на действителния процес на щамповане се симулират, за да се оптимизира структурата на кухината на матрицата, поансона и направляващия механизъм, подобрявайки точността на изрязване и формоване. Производството на матрици използва електроерозионна обработка и високо{13}}прецизни процеси на фрезоване с ЦПУ, с ключова точност на размерите, контролирана в рамките на ±0,003 mm и толеранси на формата и позицията, по-малки или равни на 0,002 mm, гарантирайки съответствие с изискванията за дизайн и адаптивност към нуждите от високопрецизно щамповане.

Свържете се с нас
Гореща линия за консултации:+86 15930861038
Whatsapp:15930861038
Имейл:dongfangmould@aliyun.com
Ангажимент за обслужване: Отговор на запитване в рамките на 12 часа; предоставя безплатна оптимизация на дизайна на матрицата за квалифицирани клиенти.
Hengshui Dongmo Precision Metal Products Co., Ltd
Популярни тагове: щанци за прецизно метално щамповане и изтегляне по поръчка; матрици за щамповане на хардуерен инструмент, Китай, доставчици, производители, фабрика, купуване, цена, произведено в Китай